Artykuł sponsorowany
Dlaczego kartoniarka pionowa działa inaczej niż pozioma w linii pakującej
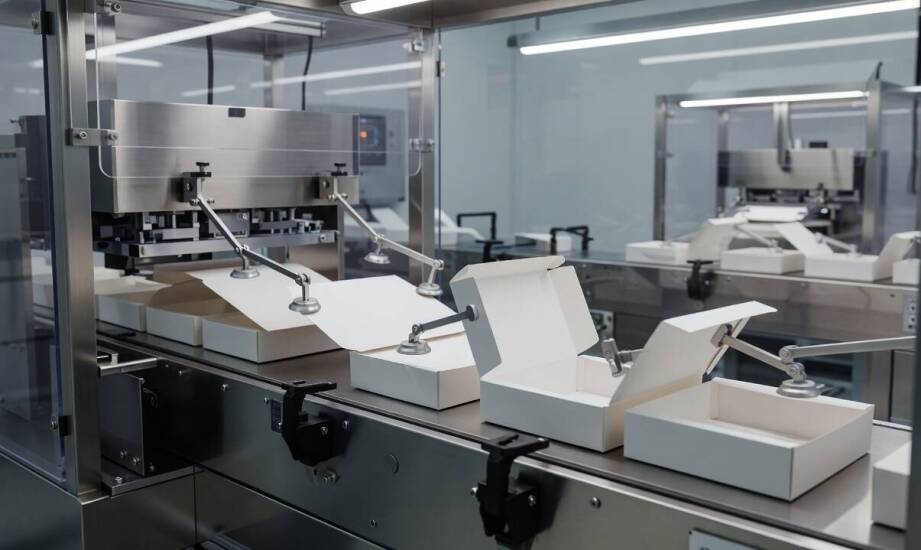
Dobór maszyny pakującej do linii produkcyjnej wymaga dokładnej analizy geometrii asortymentu, narzuconego tempa pracy oraz fizycznego miejsca w ciągu technologicznym. Sama kategoryzacja urządzenia nie wystarcza do oceny jego przydatności w konkretnym zakładzie. Decyzja o zastosowaniu odpowiedniego mechanizmu ładującego wpływa bezpośrednio na wydajność procesu pakowania zbiorczego, redukcję mikroprzestojów oraz stabilność całej instalacji. Błędy na etapie planowania prowadzą do uszkodzeń tektury, zacięć mechanicznych i problemów z płynnym przekazywaniem towaru na kolejne przenośniki.
Mechaniczne różnice w konstrukcji i sposobie pracy
Konstrukcja maszyny determinuje sposób pobierania ładunku oraz sekwencję zamykania opakowania. Pionowe kartoniarki pobierają płaski wykrój z magazynku, rozkładają go za pomocą przyssawkowych głowic pneumatycznych i ustawiają w orientacji prostopadłej do podłoża. Produkt trafia do wnętrza bezpośrednio od góry. Proces ten opiera się najczęściej na swobodnym napełnianiu grawitacyjnym lub wykorzystuje synchroniczny podajnik wrzutowy, co pozwala na szybkie zasypywanie pudełek. Po zakończeniu załadunku system mechaniczny zamyka klapy od dołu i od góry, uszczelniając je warstwą kleju termotopliwego.
Urządzenia o układzie poziomym funkcjonują według innej logiki przestrzennej, transportując wykrój w pozycji leżącej. Wykorzystują do tego prowadzące łańcuchy transportowe lub pasy stabilizujące tekturę w ruchu ciągłym. Ładunek wsuwa się tam z boku przy pomocy dedykowanych popychaczy krzywkowych albo ramion serwomotorów. Pionowy układ sprawdza się przy produktach sypkich i drobnicowych, ponieważ działanie siły ciężkości ułatwia równomierne rozłożenie materiału i utrzymuje stabilność formy wewnątrz opakowania. Orientacja pozioma chroni wyroby wrażliwe na ułożenie, do których należą saszetki, blistry farmaceutyczne czy tubki z pastą. Boczny ruch popychacza wsuwa je do pudełka precyzyjnie, co eliminuje ryzyko przesunięć lub zgniecenia delikatnej zawartości.
Integracja z linią i typowe problemy eksploatacyjne
Każdy mechanizm grupujący musi płynnie współpracować z przenośnikiem doprowadzającym towar oraz zasobnikiem pustych wykrojów. W zaawansowanych liniach rozlewniczych wersja ładująca od góry stoi zazwyczaj bezpośrednio za wagą wielogłowicową lub precyzyjnym dozownikiem objętościowym. Model poziomy najczęściej spina się z klasycznym transporterem taśmowym, który przemieszcza towar wzdłuż osi roboczej maszyny. Położenie urządzenia w ciągu technologicznym determinuje sposób synchronizacji cykli roboczych. Zbyt wczesne podanie partii towaru przy pełnym buforze powoduje natychmiastowe zacięcia mechaniczne popychaczy. Opóźniony odbiór zaklejonych pudełek blokuje kolejne sekcje maszyny, wymuszając kaskadowe zatrzymanie całego ciągu.
Błędy eksploatacyjne wynikają w większości z niedokładnego pobrania wykroju przez przyssawki lub braku pełnej kompatybilności wymiarów tektury z formatem detalu. Przedsiębiorstwo Zakład Mechaniczny Jerzy Robak z Kars, wytwarzające wyposażenie dla przemysłu spożywczego i chemicznego, projektuje układy pakujące zintegrowane z depaletyzatorami i płuczkami. Doświadczenie konstruktorów pokazuje, że największa liczba przestojów pojawia się w momencie zmiany formatu kartonu na jednej zmianie. Niedokładne ustawienie prowadnic wymusza ręczne interwencje operatorów i bezpośrednio obniża wskaźnik efektywności wyposażenia. Automatyczne systemy korekcji potrafią niwelować drobne odchyłki, jednak podstawa to precyzyjne przezbrojenie.
Zastosowanie konkretnej technologii formowania i zamykania tektury wynika wyłącznie ze specyfiki asortymentu oraz geometrii podawania. Maszyny pracujące w osi pionowej osiągają wyższe prędkości przy materiałach usypujących się, podczas gdy układy poziome gwarantują odpowiednią delikatność przy pozycjonowaniu detali płaskich. Zoptymalizowany park sprzętowy uwzględnia mechanikę samego napełniania, ale też bezkolizyjny odbiór gotowych jednostek przez zakładowe systemy transportu wewnętrznego. Poprawne połączenie tych stref zapewnia nieprzerwane i równomierne pakowanie dużych wolumenów produkcyjnych.
Kategorie artykułów
Polecane artykuły
Jakie możliwości daje personalizacja etykiet na folii przezroczystej?
Projekt mebli hotelowych, który ogranicza przestoje podczas serwisu i wymiany elementów
Przegląd komina w domu jednorodzinnym — kiedy obowiązek prawny chroni przed zagrożeniem