Artykuł sponsorowany
Jak układ detali na arkuszu decyduje o odpadzie materiału i tempie cięcia
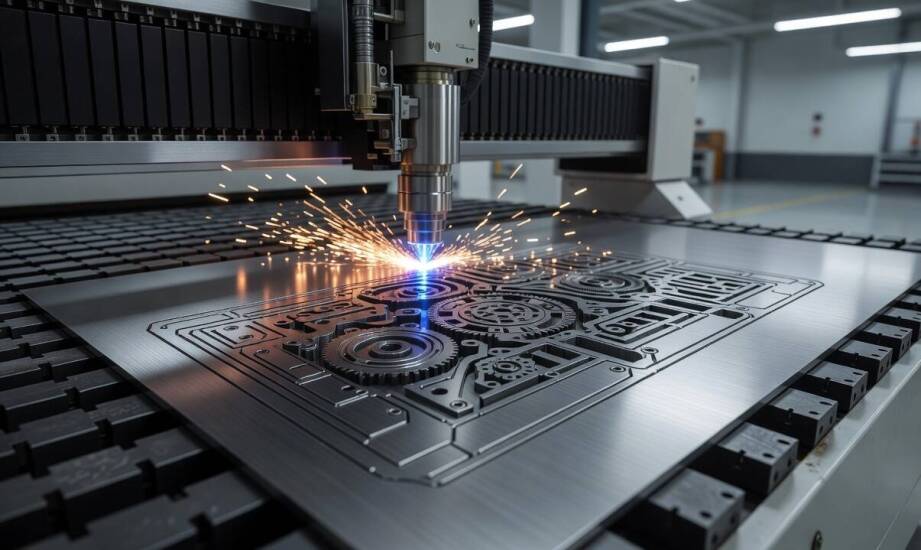
W hali produkcyjnej dwóch operatorów przygotowuje ten sam arkusz blachy ze stali węglowej o wymiarach 3000 × 1500 mm do wycięcia identycznego zestawu detali. Zastosowanie odmiennych strategii ułożenia elementów sprawia, że w jednym przypadku spora część cennego surowca ląduje w kontenerze na złom, podczas gdy drugi wariant pozwala na niemal całkowite zagospodarowanie dostępnej powierzchni. Różnica w gęstości upakowania przekłada się bezpośrednio na koszt jednostkowy każdego wyprodukowanego elementu oraz na ostateczne tempo realizacji całego zlecenia. Zależność ta doskonale pokazuje, że fizyczna obróbka metalu zaczyna się w biurze technologicznym, na długo przed rozruchem maszyny. Właściwe rozplanowanie ścieżek na etapie oprogramowania CAM pozwala zakładom z sektora motoryzacyjnego czy lotniczego unikać marnotrawstwa i chronić marżę przy każdym rozkroju.
Geometria nestingu, kierunek włókien i marginesy błędu
Nesting polega na takim rozmieszczeniu kształtów na arkuszu, aby zmaksymalizować wykorzystanie powierzchni przy jednoczesnym zachowaniu ścisłych wymagań technologicznych. Sam proces przypomina układanie skomplikowanych puzzli, jednak ogranicza go szereg fizycznych właściwości materiału. Kluczowy okazuje się kierunek włókien blachy, który powstaje naturalnie podczas procesu walcowania w hucie. Cecha ta determinuje orientację wszystkich detali, które w kolejnych etapach produkcji będą poddawane operacjom kształtowania na prasach krawędziowych. Linie gięcia powinny zawsze przebiegać poprzecznie do włókien, co znacząco zmniejsza ryzyko powstawania mikropęknięć i osłabienia struktury nośnej materiału.
Kolejnym ograniczeniem swobodnej geometrii rozkroju pozostaje niezbędny margines technologiczny. Uwzględnia on szerokość szczeliny cięcia, która zależy ściśle od rodzaju obrabianego stopu, grubości blachy oraz średnicy plamki lasera użytej w danym cyklu. Zbyt gęste upakowanie elementów bez zachowania odpowiedniego odstępu cieplnego prowadzi do nagromadzenia energii, co z kolei powoduje przegrzanie surowca i nieodwracalne deformacje wycinanych kształtów. Technolog projektujący układ musi również zaplanować mostki technologiczne, czyli celowe niedocięcia konturu. Mikrozłącza utrzymują wycinane detale w sztywnym połączeniu z resztą arkusza, co umożliwia płynne przesuwanie głowicy tnącej. Rozwiązanie to niweluje ryzyko, że uwolniony z blachy element uniesie się pod wpływem naprężeń i uszkodzi delikatną dyszę poruszającej się w wysokim tempie maszyny.
Drobne zmiany w ułożeniu a format arkusza blachy
Często zdarza się, że przesunięcie jednego, skomplikowanego detalu o zaledwie kilka milimetrów lub jego obrót o odpowiedni kąt przynosi zakładowi większą oszczędność surowca niż inwestowanie w hucie w arkusze o niestandardowym formacie. Nowoczesne algorytmy potrafią analizować dziesiątki tysięcy kombinacji, poszukując układu generującego najmniejszą ilość odpadu. Wykorzystuje się tu niezwykle wydajną technikę wspólnej linii cięcia. Kiedy dwa sąsiadujące elementy o prostych krawędziach dzielą jeden tor pracy głowicy, maszyna wykonuje tylko jeden przejazd. Takie zastosowanie wspólnych krawędzi skraca całkowitą długość ścieżki i eliminuje konieczność wielokrotnych przebić struktury metalu, oszczędzając jednocześnie czas i gazy techniczne.
Gdy zatwierdzony w programie projekt trafia ostatecznie na halę produkcyjną, precyzyjna wypalarka laserowa do blach musi dokładnie odwzorować wygenerowany kod i utrzymać zadaną dynamikę w miejscach gęstego upakowania detali. Jako Maszyny Polskie dostarczamy przedsiębiorstwom z przemysłu ciężkiego rozwiązania światłowodowe, które bezbłędnie interpretują zoptymalizowany nesting, zapewniając ciągłość procesu. Odpowiednio rozplanowany rozkrój dba również o kolejność operacji po cięciu, dzięki czemu gotowe elementy trafiają na stanowiska gięcia czy do gratowarki w logicznej sekwencji, bez konieczności kłopotliwego sortowania ręcznego.
Nieodłącznym aspektem planowania rozkroju pozostaje inteligentne zarządzanie resztkami materiału. Większe fragmenty pozostające po cięciu, które nie pomieszczą głównych elementów zlecenia, można z powodzeniem przeznaczyć na mniejsze detale w przyszłych projektach. Zamiast traktować ażurowe pozostałości wyłącznie jako bezwartościowy złom, systemy nestingowe pozwalają wycinać z nich drobne podkładki, kołnierze czy elementy montażowe. Wymaga to prowadzenia cyfrowej bazy użytecznych ścinków, jednak magazynowanie ich na dedykowanych regałach obniża bieżące zapotrzebowanie na zamawianie całkowicie nowych blach.
W realiach zaawansowanej produkcji seryjnej o opłacalności decyduje precyzyjny kompromis między maksymalnym uzyskiem z powierzchni arkusza, stabilnością termiczną obróbki oraz płynnością kolejnych etapów technologicznych. Umiejętnie zaprojektowany rozkład detali systematycznie obniża koszt jednostkowy partii, redukuje czas zaangażowania parku maszynowego i ogranicza tonaż odpadów trafiających do recyklingu. Optymalizacja ułożenia elementów stanowi fundament każdej nowoczesnej fabryki, jasno dowodząc, że cyfrowe planowanie przynosi równie imponujący zwrot z inwestycji, co sama mechaniczna szybkość cięcia.
Kategorie artykułów
Polecane artykuły

Jakie możliwości daje personalizacja etykiet na folii przezroczystej?

Projekt mebli hotelowych, który ogranicza przestoje podczas serwisu i wymiany elementów

Przegląd komina w domu jednorodzinnym — kiedy obowiązek prawny chroni przed zagrożeniem
