Artykuł sponsorowany
Podciśnienie a przepływ — co naprawdę stabilizuje chwyt w układzie EOAT
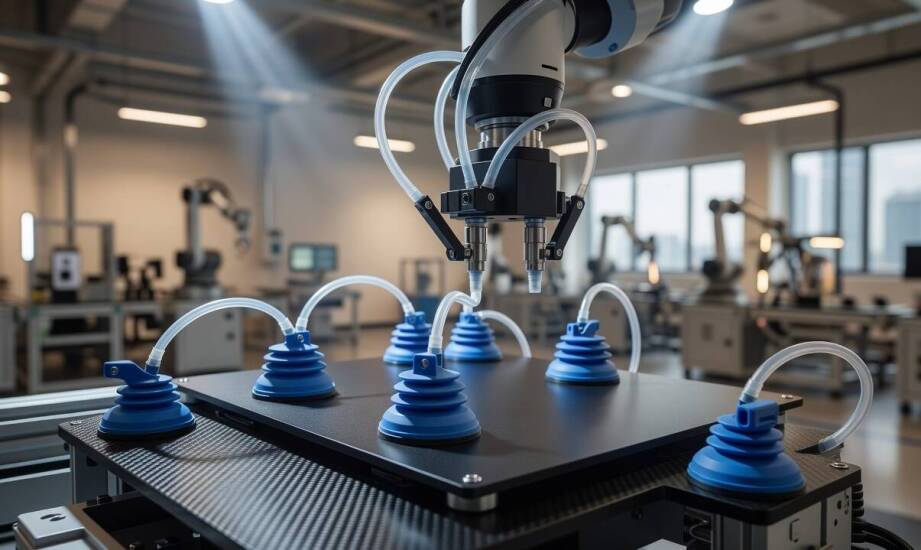
W układach End-Of-Arm-Tooling z wieloma punktami chwytu samo podkręcenie ciśnienia roboczego rzadko rozwiązuje problem gubienia detali przez robota. Operatorzy często obserwują sytuację, w której manometr wskazuje głębokie podciśnienie, a mimo to przenoszony element odrywa się podczas gwałtownego ruchu. Ograniczeniem staje się wówczas strumień przepływu powietrza. Układ po prostu nie nadąża z uzupełnianiem nieszczelności ani z błyskawicznym odsysaniem objętości z długich przewodów. Projektanci narzędzi na ramię robota stoją przed wyzwaniem zbilansowania obu tych parametrów. Zrozumienie relacji między statyczną siłą a dynamiką przepływu pozwala ustabilizować proces i uniknąć niepotrzebnego zużycia energii.
Różnica między poziomem podciśnienia a strumieniem przepływu
Poziom podciśnienia decyduje o teoretycznej sile chwytu, która pozwala utrzymać określony ciężar. Zależy ona bezpośrednio od wygenerowanej różnicy ciśnień oraz całkowitej czynnej powierzchni chwytającej. Z kolei strumień przepływu warunkuje szybkość osiągnięcia pożądanego podciśnienia oraz zdolność do jego utrzymania w trudnych warunkach. W aplikacjach całkowicie szczelnych, obejmujących gładką blachę czy szkło, wysoka wartość statycznego podciśnienia w zupełności wystarcza do bezpiecznego transportu. Układ uszczelnia się po przyłożeniu do materiału i nie wymaga ciągłej pracy z pełną wydajnością eżektora.
Sytuacja zmienia się diametralnie w przypadku powierzchni chropowatych lub porowatych, takich jak karton, surowe drewno czy nieobrobione odlewy metalowe. Powietrze stale przedostaje się do wnętrza układu przez mikroszczeliny strukturalne materiału. W takich warunkach optymalnie dobrane ssawki podciśnieniowe wymagają ciągłego odsysania fałszywego powietrza. Strumień przepływu musi na bieżąco kompensować te przecieki, zapewniając stabilną siłę trzymania. Brak odpowiedniej wydajności przepływowej generatora próżni sprawia, że podciśnienie gwałtownie spada, a chwyt staje się zawodny. Przy większej liczbie punktów ssących każdy dodatkowy element zwiększa całkowitą objętość roboczą do odessania. Eżektory o bardzo wysokiej charakterystyce maksymalnego podciśnienia często charakteryzują się niższym przepływem nominalnym. Powoduje to, że cały układ nie osiąga pełnej siły nośnej w wyznaczonym, bardzo krótkim czasie taktu maszyny.
Ograniczenia układu pneumatycznego a stabilność detalu
Eżektor, elementy filtracyjne i geometria przewodów ograniczają rzeczywisty przepływ dostępny na końcu układu wykonawczego. Eżektory wielostopniowe osiągają przepływy rzędu kilkudziesięciu litrów na minutę w wariantach kompaktowych i znacznie więcej w jednostkach zaawansowanych. Sama wydajność generatora nie gwarantuje jednak sukcesu operacji. Podłączenie filtrów oraz przewodów o długości przekraczającej kilka metrów wywołuje drastyczny spadek parametrów podciśnienia. Zbyt długie lub cienkie węże wprowadzają silne opory pneumatyczne, zachowując się w układzie jak fizyczne dławiki. Wydłuża to czas zasysania i opóźnia moment osiągnięcia pełnej gotowości do ruchu, co w masowej produkcji generuje zauważalne straty czasowe. W projektach realizowanych przez firmę Raftor dobór komponentów opiera się na rygorystycznej analizie tych oporów, co ułatwia eliminację wąskich gardeł w instalacji.
Elementy dbające o czystość powietrza równie mocno wpływają na dynamikę działania. Filtry chronią delikatną dyszę Venturiego przed zanieczyszczeniami z hali produkcyjnej. Nagromadzenie brudu na wkładzie mocno zmniejsza dostępny strumień ssania, nawet podczas pracy eżektora z pełną mocą zasilania. Typowe objawy zbyt małego przepływu obejmują wydłużony czas budowania próżni, wahania wartości na wakuometrze podczas przyspieszeń robota oraz odpadanie detali pod wpływem sił bezwładności. Tabele charakterystyk sprzętowych pokazują wyraźnie, że czas opróżniania rośnie wraz z docelowym poziomem podciśnienia. Wyższe wartości wymuszają na układzie dłuższą pracę w celu ustabilizowania ciśnienia. Prowadzi to bezpośrednio do konieczności wydłużania przerw w cyklu pracy lub obniżenia prędkości transportu w całym gnieździe zrobotyzowanym.
Diagnostyka problemów z gubieniem detali wymaga weryfikacji przepływu i szczelności całej instalacji roboczej. Zwiększanie ciśnienia zasilającego eżektor to najczęściej maskowanie prawdziwej przyczyny awarii, prowadzące do potężnego marnotrawstwa sprężonego powietrza. Skrócenie węży, zwiększenie ich średnicy oraz regularna wymiana wkładów filtrujących przynoszą znacznie lepsze rezultaty niż poszukiwanie generatorów o skrajnie wysokim podciśnieniu końcowym. Optymalizacja układu pneumatycznego wymaga rzetelnego prześledzenia całej drogi powietrza od przyssawki aż po zawór kierunkowy. Zrozumienie dynamiki gazów w obrębie narzędzia roboczego ułatwia budowę szybkich, niezawodnych i energooszczędnych gniazd produkcyjnych.
Kategorie artykułów
Polecane artykuły
Mokry tynk po zalaniu w domu pod Krakowem — kiedy trzeba go skuć przed osuszaniem ścian
Jak hormony w antykoncepcji blokują owulację, zagęszczają śluz i zmieniają endometrium
Jak regulacja temperatury i nadmuchu wpływa na pracę opalarek Bosch